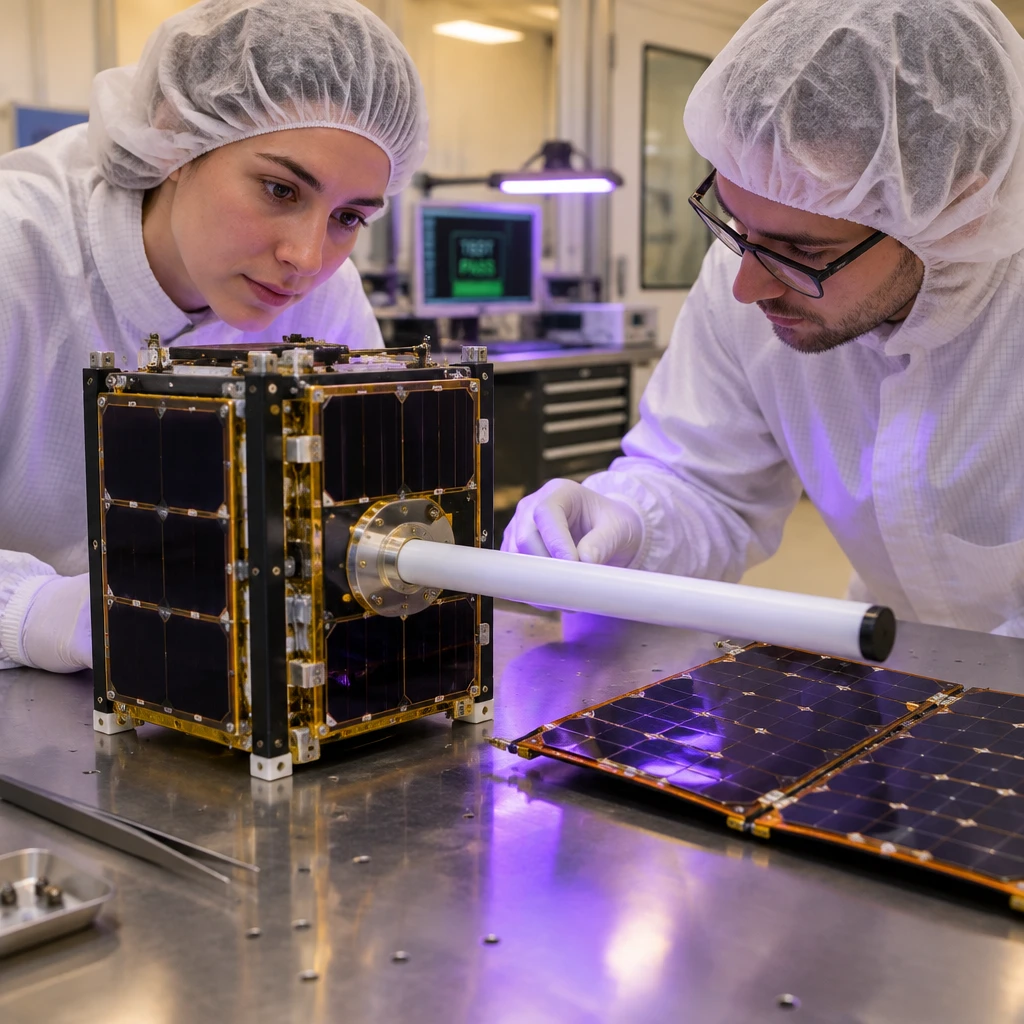
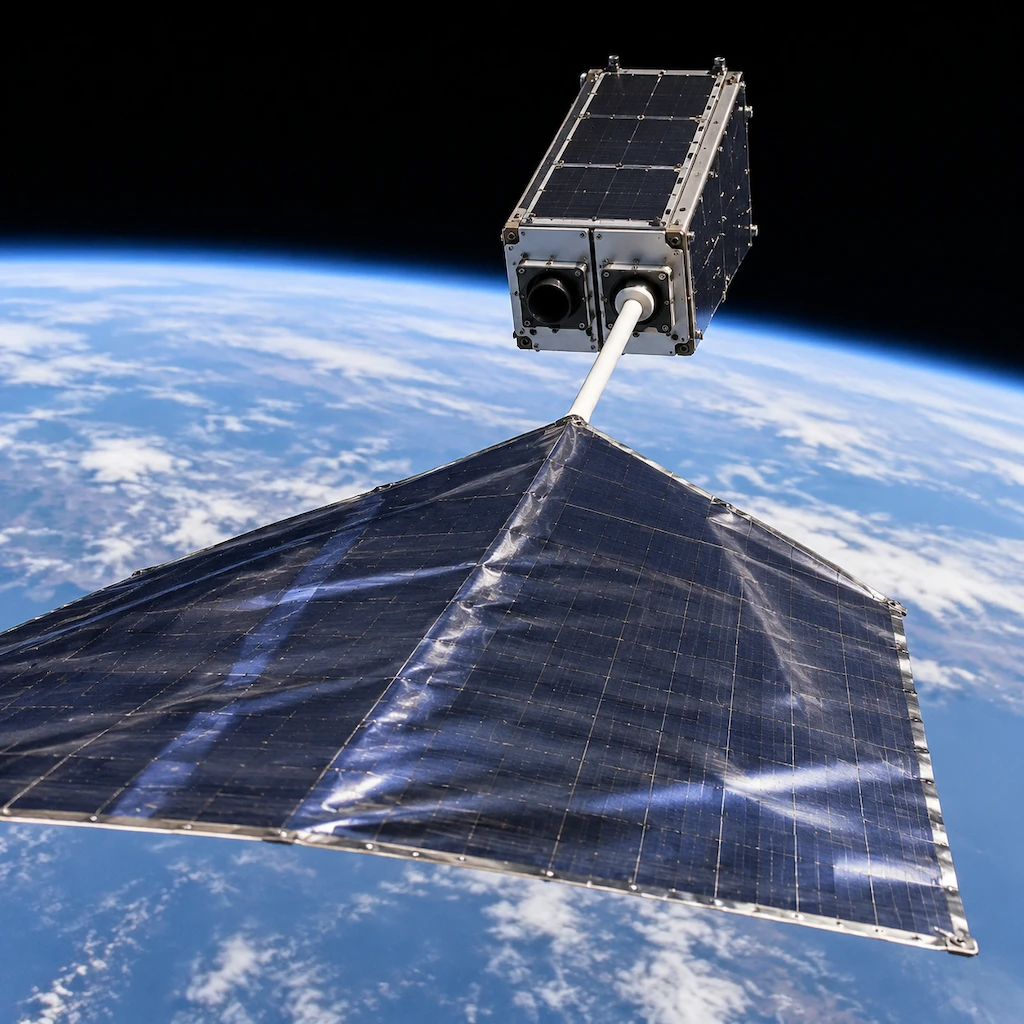
成立于 2022 年、只拿了 300 万美元种子轮的德国初创公司 Orbital Matter,刚刚用一颗 13 千克重的 8U 立方星 Replicator 2,在暴露的太空真空里挤出并固化了一根 0.5 米长的圆柱形刚性塑料横梁。这是人类自由飞行航天器首次在开放太空真空中完成刚性结构 3D 打印。壮举背后藏着一个容易被忽略的工程细节:星上搭载的 4 台打印机里,有 2 台负责推展柔性太阳能电池阵,其中一台因异常故障罢工,靠另一台单枪匹马打出的支撑臂才把太阳翼撑开。
先把这起太空制造突破的账面信息对齐:
- 核心动作.Replicator 2 于 2026 年 7 月 7 日搭乘 SpaceX 猎鹰 9 号 Transporter-17 拼车任务升空,8 月 12 日首次宣布在开放真空完成液态树脂挤出与紫外光固化并传回星载相机画面,11 月 3 日正式披露 0.5 米横梁与太阳翼展开成果。
- 真实边界.它的 PADS(打印机辅助部署系统)打印的只是连续刚性支撑臂,用来替代传统金属折纸铰链;发电用的光伏电池毯与电路依然要预先折叠带上天。
- 合作与路线图.泰雷兹阿莱尼亚宇航公司(Thales Alenia Space)通过其 Space Business Catalyst 加速器支持该项目,并利用星上另一台打印机测试展开 VHF 天线模型(该实验是否全部达标尚无公开确认);欧盟资助的 PADSA 项目也正支持其向技术成熟度 6 级(TRL 6)推进。公司计划 2028 年测试 5 千瓦太阳翼,2030 年瞄准单翼 100 千瓦以上、最长 100 米支撑臂(作为参照,SpaceX 星链 V2 太阳翼长度为 20 米)。
为什么 300 万美元的小团队能抢在 NASA 前面交卷
现代航天器一直受困于火箭整流罩的尺寸限制。无论轨道数据中心或高功率通信星需要多大的发电与散热面积,发射时都得像折纸一样塞进狭窄的整流罩里,入轨后再靠弹簧、铰链和电机展开。机构越复杂,卡死报废的风险越高。
早在 2014 年 11 月 24 日,Made In Space 就与 NASA 在国际空间站加压舱里完成了人类首次太空 3D 打印;但那是在有大气压和温控的温室里。并入 Redwire 后,该团队早在 2017 年就在 NASA 艾姆斯研究中心的热真空舱里完成了 Archinaut 结构梁地面模拟打印,原计划在 OSAM-2 任务中在轨打印 10 米和 6 米横梁,最终却在 2023 年发射前被终止(外界常将其与 2024 年 3 月 1 日高调取消的 OSAM-1 混为一谈,其实两者独立;同样常被混淆的还有欧空局,其 2024 年 5 月 16 日公开报道的 50 厘米横梁计划,对应的是搭阿丽亚娜 6 号的初代 Replicator 任务)。
为什么巨头折戟地面,前 FormLabs 工程师 Robert Ihnatisin 和 Jakub Stojek 创立的小公司却跑通了?答案藏在材料降维里。
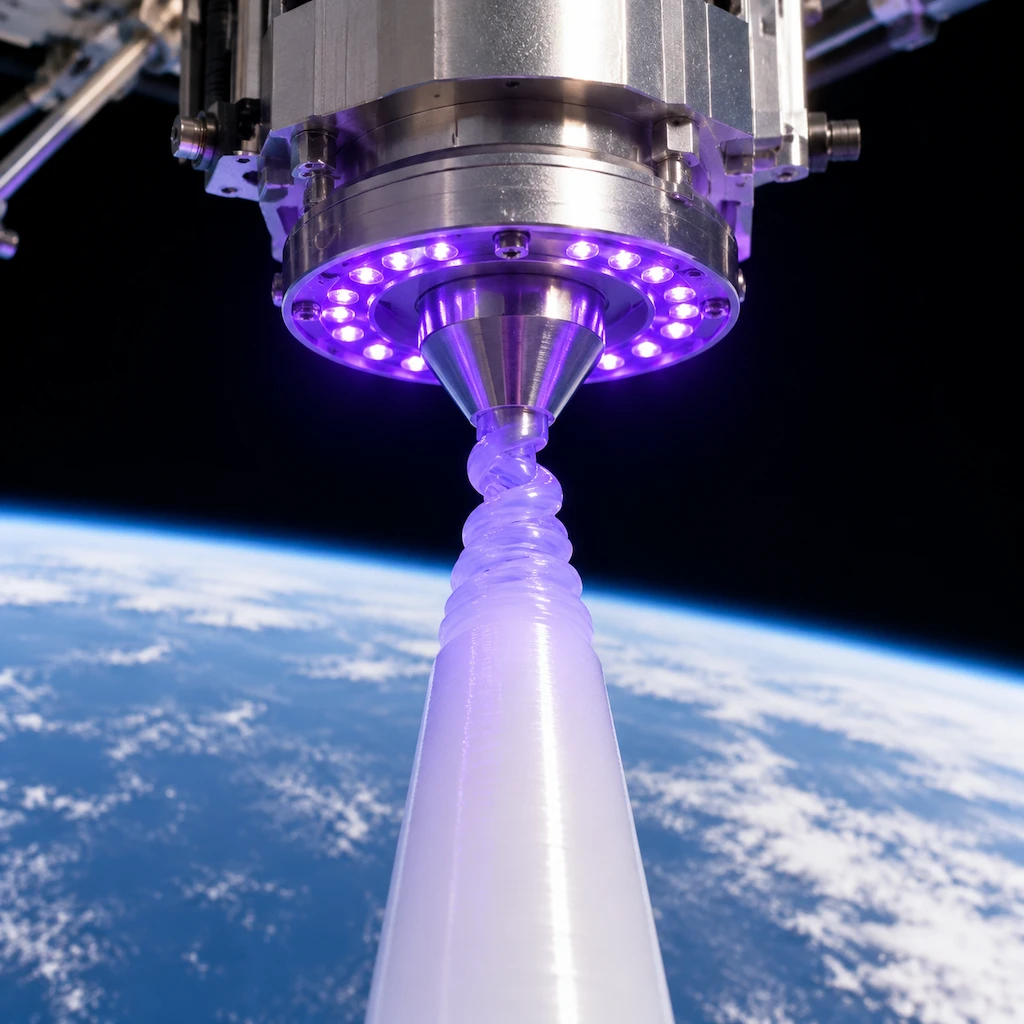
Redwire 的 Archinaut 走的是 Ultem 9085 等高温热塑性工程塑料熔融挤出路线,要把高强度塑料融化挤出,功耗与热控门槛极高,必须配大型卫星平台。Orbital Matter 换成了液态光敏树脂加紫外光固化,像挤牙膏一样推出盘绕树脂,再用紫外灯一照就硬化。这套冷固化工艺把功耗和体积压到了极致,让一颗 13 千克的立方星能一口气塞进 4 台打印机。
- 结论.Orbital Matter 赢在用“紫外胶水冷固化”绕开了高温熔融的功率死结,把太空制造的验证门票从数亿美元级大卫星砍到了拼车立方星级别。
从 0.5 米跨向 100 米,挡路的不是树脂桶而是结构力学
把话拉回工程现实。完成了 0 到 1 的真空挤出值得肯定,但公司工程师声称横梁长度只受星上携带的树脂量限制、100 米支撑臂完全可行,这就属于把几何加法当成了结构力学。
《韩非子》有言:“千丈之堤,以蝼蚁之穴溃。”在太空中做超长悬臂结构,击溃系统的往往不是材料不够用,而是尺度放大后呈指数级恶化的物理规律。
根据基础梁理论,如果截面与材料保持不变,理想悬臂梁的一阶弯曲固有频率随长度的平方成反比(1/L²)衰减,而末端受力产生的挠度形变随长度的立方(L³)激增。哪怕只是把长度放大 10 倍,结构刚度频率就会骤降约 100 倍,末端形变放大约 1000 倍。
Orbital Matter 官网标称其 PADS 系统设计长度为 10 至 100 米、展开后一阶固有频率为 2 Hz,但恰恰没有公布这个 2 Hz 是在什么长度和附加质量下测出来的。把 0.5 米的塑料圆管拉长 200 倍到 100 米,还要绷紧沉重的太阳翼毯,一旦固有频率掉进卫星姿态控制系统的工作频段,轻微的轨道机动就会让百米长臂像面条一样剧烈甩动。
真空挤出破了从零到一的局,但百米悬臂撞上的是三次方的物理墙。
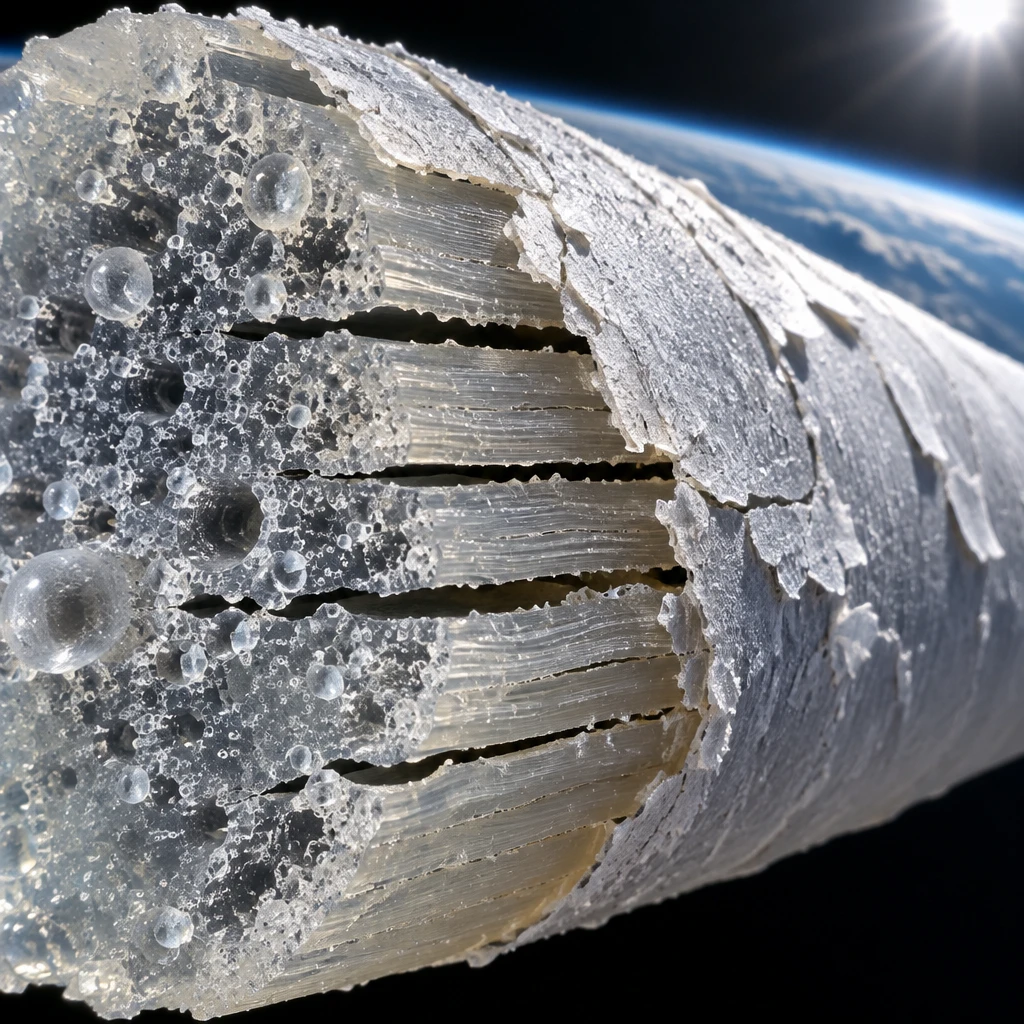
除了力学刚度,材料寿命是第二道坎。三菱电机研究实验室(MERL)针对低压环境下紫外固化树脂的研究早已指出,这类工艺在真空下极易出现组分挥发、提前固化、产生气泡以及层间附着力不足开裂等问题。光敏树脂为了实现低功耗快速固化,在长期紫外暴晒、原子氧侵蚀和轨道剧烈高低温交变下,不可避免会面临蠕变与脆化。
敏捷试错能发论文,但进不了主承包商的采购单
我不太买账的还有 CTO 提出的试错逻辑:与其花几年在地面测完所有可能性,不如在一颗卫星上多塞几台打印机,上天再改软件。
这种硅谷式敏捷在种子轮演示里很聪明,4 台打印机坏了 1 台还能靠备份宣布成功。但商业高价值卫星是另一套残酷游戏。一颗造价上亿美元的通信星或未来的轨道数据中心,太阳翼展开是单点生死线,没有哪个主承包商会允许你挂四套冗余打印机构上去赌概率。
- 风险.光敏树脂在轨长期热循环下的蠕变脆化数据完全空白,且 Replicator 2 故障打印机的根因尚未公开,单点可靠性仍是商业化最大死穴。
接下来判断这家公司能不能从“立方星奇观”变成“航天工业标准件”,不用听 2030 年 100 千瓦的远期故事,盯紧三个近期路标就够了:故障打印机的异常调查结论敢不敢公开、欧盟 PADSA 项目能否跑通 TRL 6 地面验证,以及 2028 年那颗 5 千瓦演示星能不能在带载热循环下真正挺直腰杆。