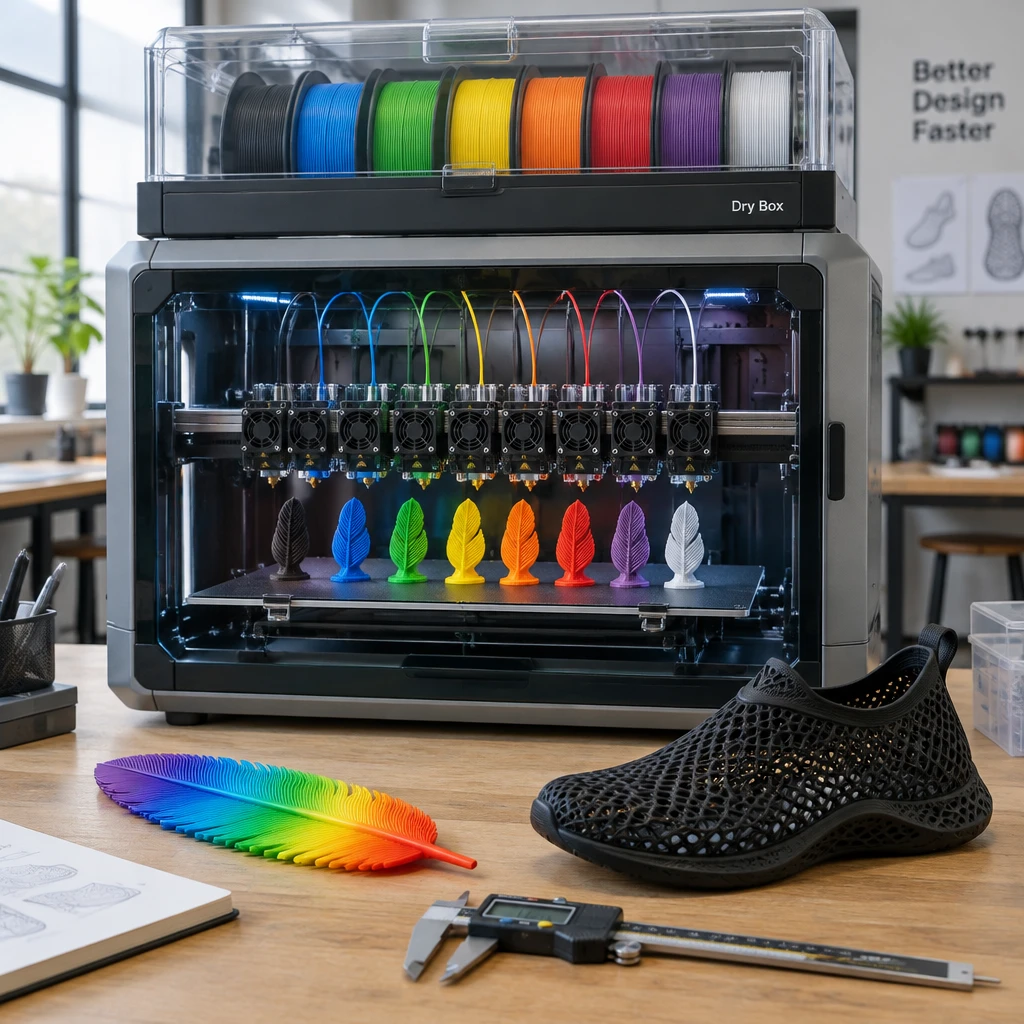
2026年11月3日,拓竹(Bambu Lab)正式发布旗舰 3D 打印机 H3C,官方税前含运费售价 2,499 美元。这台机器在前置支架上塞进了 9 个独立预热喷嘴,通过全新的 Swaptek 换头系统,能在 6 秒内(其中机械换头动作仅 3.4 秒)切换不同材质、不同口径甚至不同粗细的耗材。桌面级 3D 打印的军备竞赛,自此从单纯比拼打印速度转向了单次打印内的多材料混编。
横向对比当前的多头换刀(Toolchanger)市场,H3C 并不是最早入局的,但集成度最高。Snapmaker U1 此前用 699 至 999 美元的价格把 4 头 5 秒换刀拉进大众视野,但缺少同盘混打不同口径喷嘴的软件支持;老牌劲旅 Prusa XL+ 五头版本售价高达 3,899 美元(另加封箱需 709 美元)。拓竹用 2,499 美元同时给到了 9 个 350°C 硬化钢热端、65°C 双区主动加热腔体,以及带密封烘干功能的 9 盘位供料箱 AMS 3H。但多家外媒的早期实测也同时亮起红灯,在有限的桌面机箱里强行塞入 9 套热端与管路后,机械干涉与软件报错正在逼近物理容错的边界。
| 机型与配置 | 官方售价 | 独立工具头与换头耗时 | 成型体积与腔体环境 | 同盘变口径混打支持 |
|---|---|---|---|---|
| Bambu Lab H3C | 2,499 美元 | 9 头 / 6 秒(机械 3.4 秒) | 330×320×325 mm / 65°C 主动热腔 | 原生支持(含粗细线径混用) |
| Snapmaker U1 | 999 美元(促销 699) | 4 头 / 约 5 秒 | 270×270×270 mm / 无主动热腔 | 官方暂不支持 |
| Prusa XL+(五头) | 3,899 美元 | 5 头 / 独立换刀 | 360×360×360 mm / 封箱另加 709 美元 | 原生支持 |
| Prusa INDX 系统 | 2,249 美元 | 8 头系统 | 依附主机架构 | 支持 |
彩虹混色与一体打鞋背后的三个工程底牌
在宣传演示与媒体实测中,H3C 展示了三项极具视觉冲击力的能力:只装填几种基础色就能打出全彩渐变羽毛、用极软的 75A TPU 以传统机型 3 倍的流速打印透气网格鞋,以及一次性打出刚性 PLA 表壳连带柔性 TPU 表带。但拆开底层的工程实现,这三项能力都带着严格的物理前提,并非没有门槛的魔法。
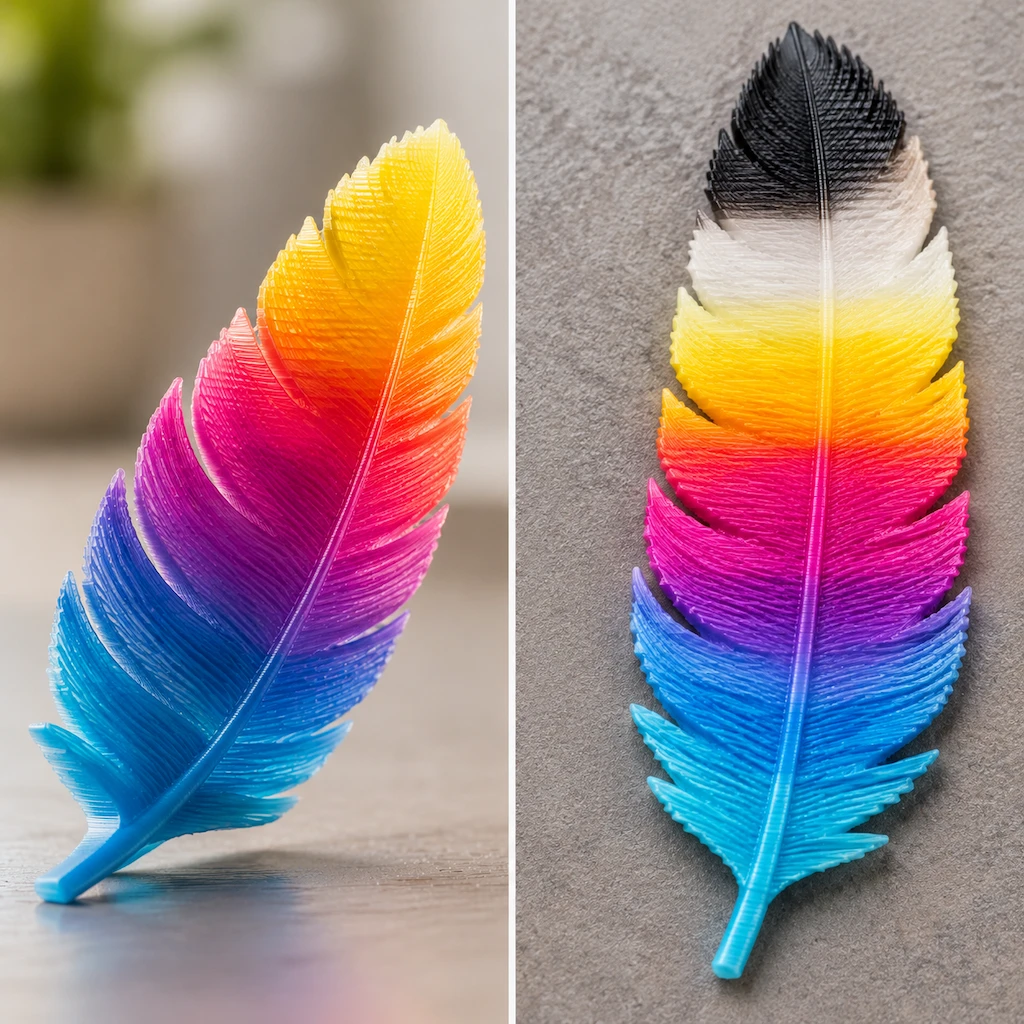
首先是 PLA Palette 混色体系。不同于喷墨打印机在腔体内将墨水混合后再喷出,H3C 依然只能在任意时刻单点挤出一种耗材。官方完整的五色体系包含青、品红、黄、白 4 种不透明色与 1 种半透明黑(CMYKW),通过切片算法将不同颜色的薄层按比例上下堆叠,利用光线透射欺骗人眼。FauxHammer 实测指出,在标准的 0.2 mm 层高下,这种色彩混合具有明显的视角依赖性,平视时过渡自然,一旦从顶部俯视或底部仰视,就能清楚看到分离的单色层。
其次是超软 TPU 的高速打印。细软的 1.75 mm 线材在挤出机齿轮间极易像煮熟的面条一样弯曲卡死。拓竹的 FlexFeed 挤出系统用了一个取巧的硬件方案:在出厂默认的 8 个 1.75 mm 工具头之外,单独塞进了 1 个 2.85 mm 粗线径工具头。更粗的线材刚性更好,配合专用规格才实现了 75A 超软 TPU 的稳定高速挤出。而且所有柔性 TPU 耗材都无法走 AMS 3H 自动供料,必须由用户从机器外部手动穿线装填。
至于刚性 PLA 与柔性 TPU 的同盘混印,两种高分子材料在熔融状态下其实无法产生牢固的化学粘合。如果只是把软表带平贴在硬表壳表面打印,成品一扯就掉;要实现一体成型,设计师必须在三维建模阶段或在切片软件中,让软胶深入硬壳内部形成穿插咬合的机械互锁结构。
九头塞进一箱的代价:管路勾挂、仅两槽能烘与百克擦料塔
用 9 个独立热端替代传统的单喷嘴多色系统,最大的账面收益是消灭了每次换色时切断、回抽并冲洗喷嘴产生的塑料团(俗称竹屎)。但消灭冲洗废料不等于零耗材损耗,高密度排布反而引爆了新的机械可靠性危机。
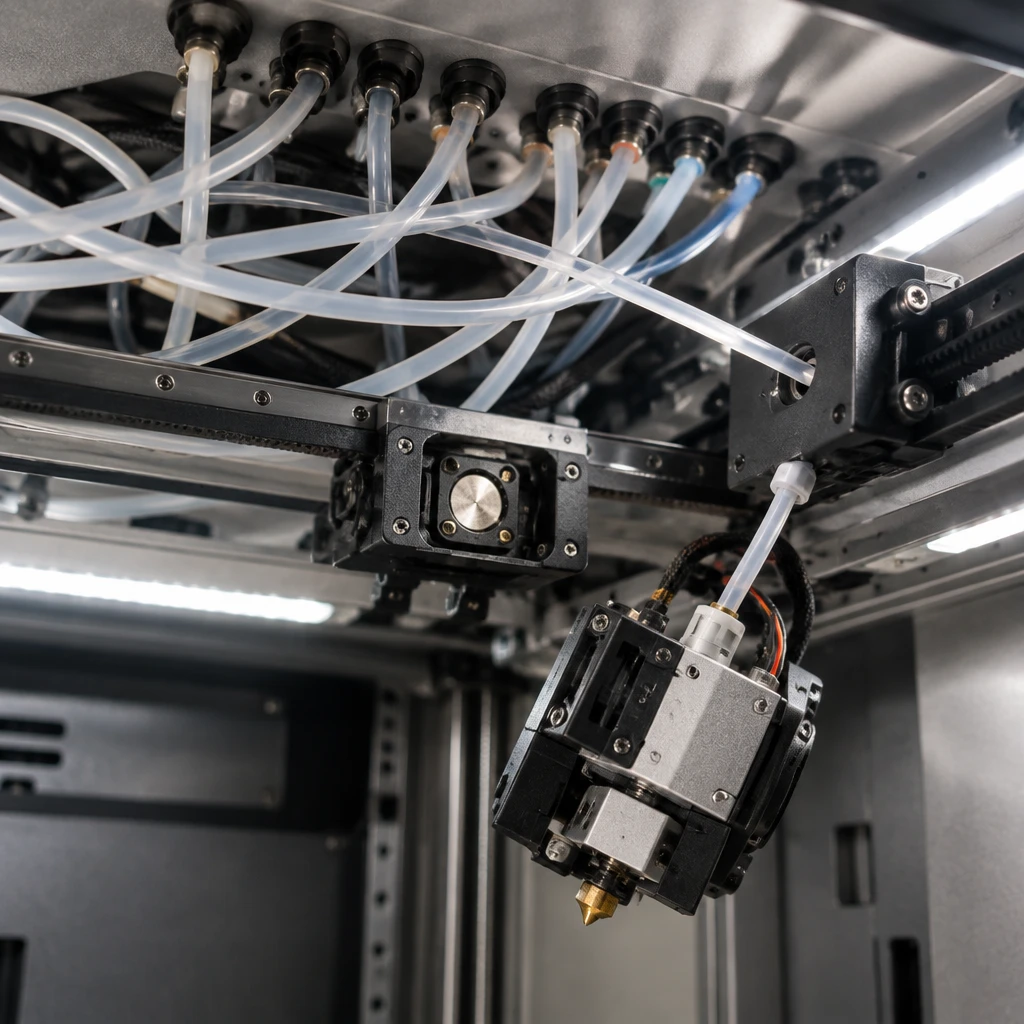
独立热端消灭了换色冲洗废料,却没能消灭百克级的擦料塔与管路打架。
当 9 根铁氟龙供料管和工具头同时在紧凑的机箱顶部高频穿梭时,物理空间的拥挤成了最大的故障源。The Verge 编辑在测试中未留意审阅指南底部的细小警告,将柔性 TPU 装入了 6 号槽位,结果直接被旁边的打印头勾住管路,引发严重的缠绕卡死。这不是孤例,Tom's Hardware 的测试机不仅出现了左侧步进电机异响,更在长时间多色打印中因铁氟龙管互相勾挂,导致工具头在运行中意外脱落;TechRadar 也在评测中遭遇了喷嘴落座偏差,不得不执行全机重新校准。此外,这批全新设计的工具头无法像前代 H、P、A 系列那样免工具快拆,维修清理需要动用工具做局部拆解。
耗材防潮与废料控制同样存在落差。虽然 AMS 3H 供料箱能密封容纳 9 盘耗材(若通过 1 号打印头串联额外 AMS 最多可扩展至 24 种材料),但 9 个槽位里只有 2 个具备 85°C 主动烘干能力。如果用户同时挂载多卷极易吸潮的尼龙、PC 或 TPU,依然得备齐外部烘料箱提前轮流烘烤;而且每次打印结束后,残留在线头末端与工具头内部的耗材并未回抽进密封箱,暴露在空气中仍有吸潮隐患。在耗材损耗上,独立热端虽然在待机预热时不挤出废料,但每次换头重新上阵前,必须在打印盘角落的擦料塔(Prime tower)上走一圈以恢复喷嘴内部压力并擦除渗漏残丝。Tom's Hardware 的九色打印实测显示,仅这座擦料塔就消耗了 152.6 克耗材。
- 风险.早期固件与测试版 Bambu Studio 切片软件的完成度明显滞后于硬件,媒体测试中频繁出现工具头摄像头初始化失败(每次打印需启动两遍)、AI 误报废品导致半天打印进度作废,以及混色路径计算混乱等问题。
真正拉开身位的是切片算力,普通玩家不妨等精简版 P3C
既然存在管路干涉和软件磨合问题,为什么 H3C 依然会让 Prusa 和 Snapmaker 感到棘手?因为多头换刀进入下半场后,硬件堆头数只是入场券,真正的护城河已经转移到了同盘变口径混打的切片算法上。
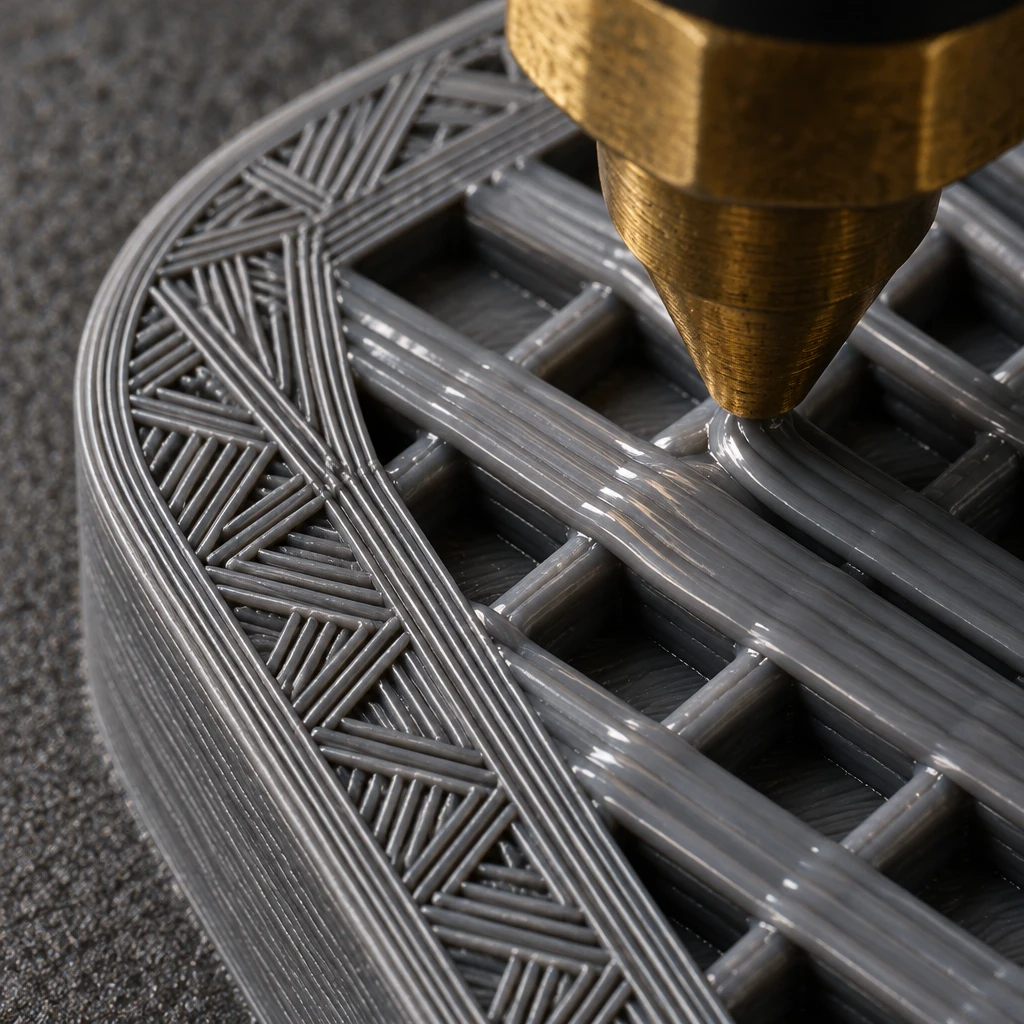
在传统打印中,想兼顾模型表面的精细文字与内部的高速填充是不可能的:用 0.2 mm 细喷嘴打大件动辄耗时数天,用 0.6 mm 粗喷嘴又会糊掉所有细节。H3C 允许用户在同一个任务里,调用 0.2 mm 喷嘴勾勒外壳纹理,6 秒后切到 0.6 mm 甚至 2.85 mm 粗线径喷嘴轰炸内部填充,再用专属喷嘴打水溶性支撑。这要求切片软件在同一层内处理不同线宽、不同层高和不同体积流速的复杂几何拼接。目前只有拓竹与高价位的 Prusa 跑通了这套工作流,而主打低价四头的 Snapmaker U1 还卡在软件支持门外。顺带一提,拓竹已承诺在明年春季通过软件更新,把双喷嘴不同口径混打能力下放给现有的 H2D、H2C 和 X2D 机型。
对于中小型工业设计室、鞋服穿戴原型团队来说,2,499 美元的 H3C 首次在桌面端提供了把刚性外壳、柔性铰链与精细标识一次打完的工程闭环,直接买断这套时间效率是划算的,但短期内绝不能把它当成免看管的量产农场机。而对于绝大多数不想花两千多美元当首批排雷兵、家里也摆不下这台庞然大物的个人玩家,认证申报泄露文件已经给出了更务实的退路:拓竹正在筹备体积更小、缩减为 7 个工具头与 7 盘供料仓的 P3C。等明年春季变口径固件成熟、高密度管路的防勾挂导流方案改版落地,再决定是否把桌上的旧机器换进多头时代也不迟。